


CNC Machining Turning Milling Parts Car Accessory Car Spare Parts

CNC Machining Turning Milling Parts Car Accessory Car Spare Parts

CNC Machining Turning Milling Parts Car Accessory Car Spare Parts

CNC Machining Turning Milling Parts Car Accessory Car Spare Parts

CNC Machining Turning Milling Parts Car Accessory Car Spare Parts

CNC Machining Turning Milling Parts Car Accessory Car Spare Parts
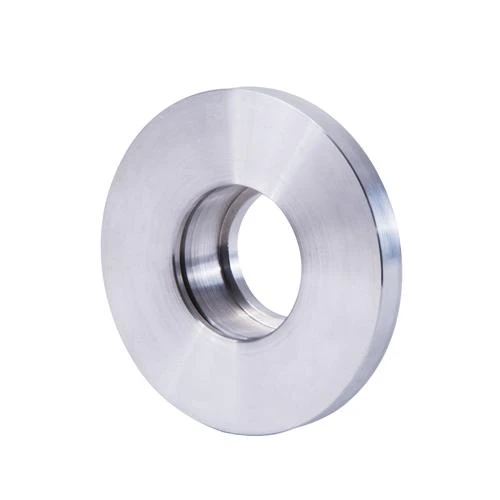
CNC Bearbetning Svarvningsdelar Biltillbehör Bil reservdelar
Beskrivning
Tekniska parametrar
| Snabb detalj |
CNC Bearbetning eller Inte: | CNC Bearbetning |
Typ: | Borrning, Laserbearbetning, Fräsning, Rapid Prototyping |
| Material Kapacitet: | Aluminium, Mässing, Brons, Koppar, Härdade metaller, Ädelmetaller, rostfritt stål, stållegeringar |
| Micro Bearbetning eller Inte: | Inte Micro Bearbetning |
| Ursprungsort: | Guangdong, Kina |
| Ritning Format: | .pdf/.dwg/.igs./.stp/x_t. etc |
Produktomfattning: | Anpassade reservdelar,CNC ptototype,Mobilephone fall,hårdvara tillbehör |
| Ytbehandling: | Zinkplätering,Anodisering,Pulver,Passivation,Borstning & ploshing m.m. |
| Tjänster: | CNC-bearbetning, Fräsning, Svarvning, Slipning etc, och montering |
| QC-systemet: | 100% inspektion före transport, Tredjepartsinspektion tillgänglig |
| Leveranstid: | 3-5 arbetsdagar för prover, 10-20 dagar för bulkbeställning |
| Handelsvillkor: | EXW, FOB |
Villkor för sändning: | express,flygfrakt,sjöfrakt |
| Supply Förmåga: | 10000 Piece / Pieces per månad cnc bearbetning bildelar tillverkare |
| Förpackning Detaljer: | 1 PC per PE Foam för standardpackning,eller depanding på din requset för cnc bearbetning bildelar tillverkare |
| Port | FOB Shenzhen |
| Produkt Visa |



| Andra Produkter |


| Kontakta oss |

 Block D, Dianlian Science Park, Matian St., Guangming District, Shenzhen 518106, Kina
 +8613477665385
 13477665385
| Vår Utrustning |


| Senaste nytt |
Från byggprocessen fann vi att kvaliteten på rostfria rördelar kom främst i följande aspekter:
Först är rörets väggtjocklek inte lika.
Rörväggstjocklek inequaquasis sker huvudsakligen i de mest deformerade delarna av röret. Såsom baksidan av armbågen väggen tjocklek är tunnare än andra delar; Som föreskrivs i de relevanta nationella standarderna. Den maximala mängden av väggtjocklek minskning av rördelar får inte överstiga 1 2 och 5 av dess nominella tjocklek, men i fältet, det konstateras att vissa väggtjocklek minskning uppgick till 2o till 30. För undersökning av sådana problem är det ofta svårt att hitta med allmänna bromsok och andra mätverktyg, vid vilken tidpunkt endast användningen av ultraljudstjockleksmätare kan mätas.
För det andra, hårdheten överstiger standarden.
Problemet med hårdhet som överstiger standarden beror främst på problemet med värmebehandlingsprocessen efter formning. Problemet kan i allmänhet lösas.
För det tredje gav material och bearbetningsprocesser defekter.
Sådana problem är mest skadliga för enhetens säkerhet. Det är mer besvärligt att kolla. De faktorer som ger defekter är mer och mer komplexa, vilket inkluderar defekter i själva materialet och problem i bearbetnings- och tillverkningsprocessen, samt defekter som orsakas av felaktiga värmebehandlingsprocesser. Så varför orsakar de säkerhetsrisker och hur kan de undvika dem? Ta nu tre-vägen som ett exempel för att göra en efter en analys.
1, problemet med råvaror.
Det vet vi för rör som tål hög temperatur och högt tryck och brandfarliga och explosiva medier. Kvaliteten på råvaror, direkt påverka kvaliteten på rör som används vid tillverkning av sådana rör, för kolstål rör, de flesta av användningen av GB531 0-85 "högtryckspanna sömlösa stålrör", GB6479-86 "gödselutrustning med högtrycks sömlösa stålrör" GB9448-88 "sömlösa stålrör för olja sprickbildning" och GB81 63-87 (sömlöst stålrör för transportvätska) och andra standardmaterial. För denna typ av rör bör stålverket genomföra ett vattentryckstest på rot-för-rot-basis. För stora och medelstora stål, ofta med virvel eller ultraljud färja skada (uT) i stället för vattentryck provning, såsom strikt i enlighet med nationella och relevanta standarder för att testa, rörkvalitet kan fortfarande garanteras. Men ibland är det oundvikligt att det kommer att finnas läckage inspektion, felkontroll, och ännu mer på grund av rörinköp kanaler blandas, några oprövade råvaror i cirkulationsfältet, därför, för ankommande rör, särskilt icke-bulk från stålrör fabriken direkt inköpta material. Utöver standarden bör vara en omfattande omprövning, bör också öka graden av ominspektion, eller ens rot-för-rot inspektion men. Från vår kontakt med ett antal storskaliga rör tillverkning omfattande utredning, många tillverkningsanläggningar på inköp av rör återinspektion kontroll är inte strikt, blinda brev från materialet fabriken kvalitetscertifikat (det är värt att notera att vissa fabrikskvalitet certifikat på äktheten av problemet), och endast utseendet på dubbelrörsinspektion med dessa okvalificerade rörrör , är dess kvalitet svår att garantera. Dessutom, många tillverkningsanläggning inspektion innebär är varken avancerade eller perfekt, så vissa okvalificerade rör är lätta att vara kvalificerade produkter fabrik.
2, bearbetning processproblem.
I dagsläget använder bearbetning och formning av inhemska tillverkare i allmänhet följande metoder:
(1) Kall stämpling formning;
(2) Hot stämpling formning;
(3) Oljetryck bildas.
Vanliga rörkvalitetsproblem och lösningar inom byggnation.
För guldfasvävnaden hos de inre och yttre väggytorna på ternationerna med större diametrar och tjockare väggar används de två senare formningsmetoderna, och formningstiden för dessa två metoder tar i allmänhet 1 till 2 minuter, och vissa kan till och med nå 3 minuter. I dessa minuter, hur man kan upprätthålla den relativa stabiliteten i temperaturen är en nyckelfråga för kvaliteten på röret, såsom temperaturskillnaden är för stor, kommer att orsaka det ojämna flödet av stålfibervävnad, särskilt för den större deformation. På grund av dess stora plast deformation, såsom låg temperatur kommer att orsaka kall härdning fenomen och producera spröda skador.
3, efter att ha formande värmebehandlingen.
Den slutliga värmebehandling efter de tre - sätt bildar kan avsevärt förbättra de mekaniska egenskaperna hos stål. Speciellt för nalletillverkningsanläggningar med mindre avancerade bearbetningsmetoder är det särskilt viktigt att välja rätt värmebehandlingssystem och process. I GB12459-90" stål svetsning sömlösa rördelar, är det föreskrivs att r kallformade kolstål rördelar ska behandlas med positiv eld eller värme reträtt. Så vilken värmebehandling att välja, särskilt vilket brandbekämpningssystem som är bra, det finns inget val eller förklaring i standarden, som bestäms enligt tillverkningsprocessen. Författaren anser att oavsett vilket värmebehandlingssystem som väljs, är dess syfte att förbättra rörets mekaniska egenskaper och öka dess styrka. Under den kalla extruderingsformningsprocessen kommer vävnaden av stål att förändras kraftigt på grund av dess stora plastdeformation, såsom uppenbar bandvävnad, stor korn, kristall disalteration, gränssnittssli och så vidare. Dessa organisatoriska förändringar har en betydande inverkan på skär och prestanda av stål. För att övervinna dessa negativa förändringar bör strukturen av dessa förändringar ändras helt genom värmebehandling, så att dess säd förfinas och är jämnt organiserad. För att uppnå detta är det nödvändigt att använda en helt de-tändning process i positiva eller afire. Många rörtillverkare är inte fullt medvetna om detta. Av någon anledning utförde de bara stressreducerande värmebehandling på det bildade röret, som inte i grunden ändrade guldfasens organisation och prestanda hos röret, vilket gjorde det svårt att garantera rörets kvalitet.
Populära Taggar: cnc bearbetning svarvningsfräsning delar biltillbehör bil reservdelar, Kina, tillverkare, leverantörer, fabrik, grossist, kundanpassade, tillverkade i Kina
Ett par
NejNästa
NejSkicka förfrågan
Du kanske också gillar


